

광산 장비용 주석 청동 부싱은 고순도 구리를 모재로 사용하고 주석 및 기타 고품질 합금 원소를 적당량 첨가하여 정제합니다. 내마모성, 내식성 및 자기 윤활성...
응용 산업
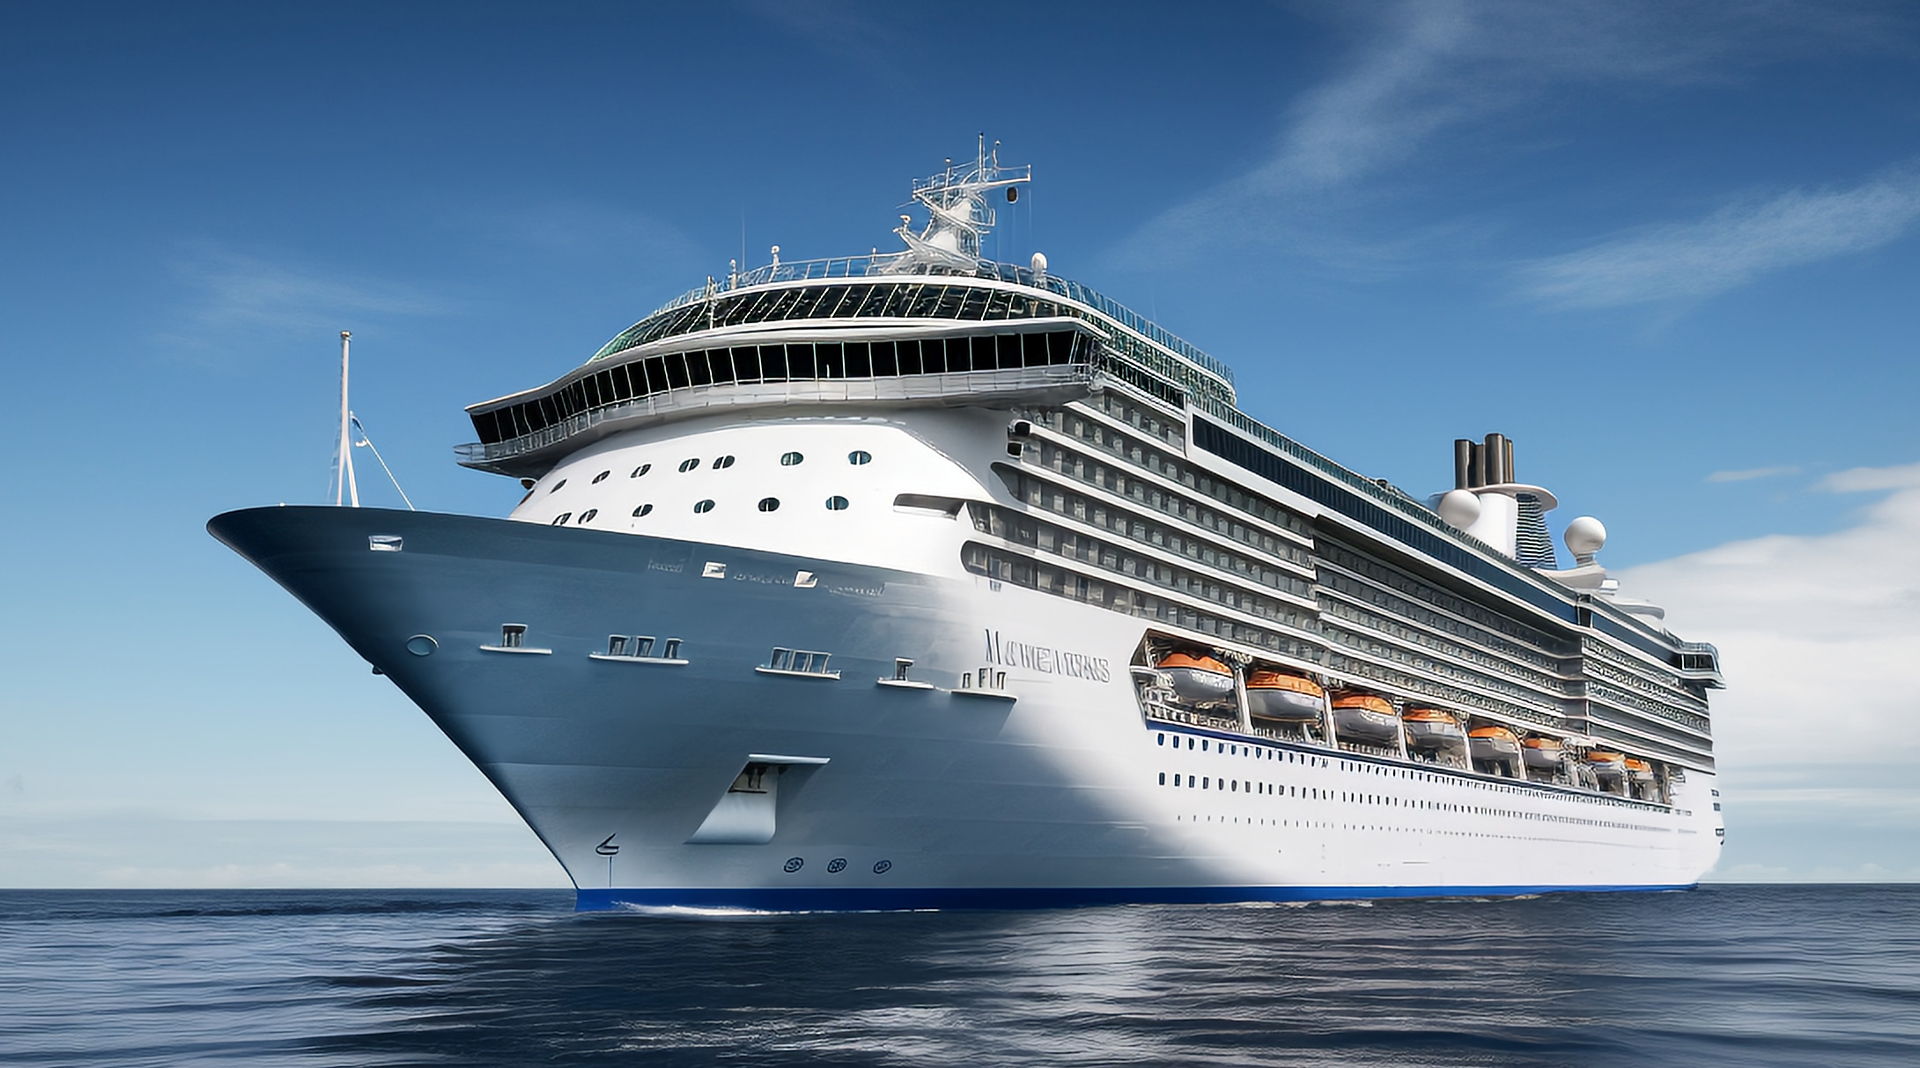
선박 추진 및 밀봉 장치
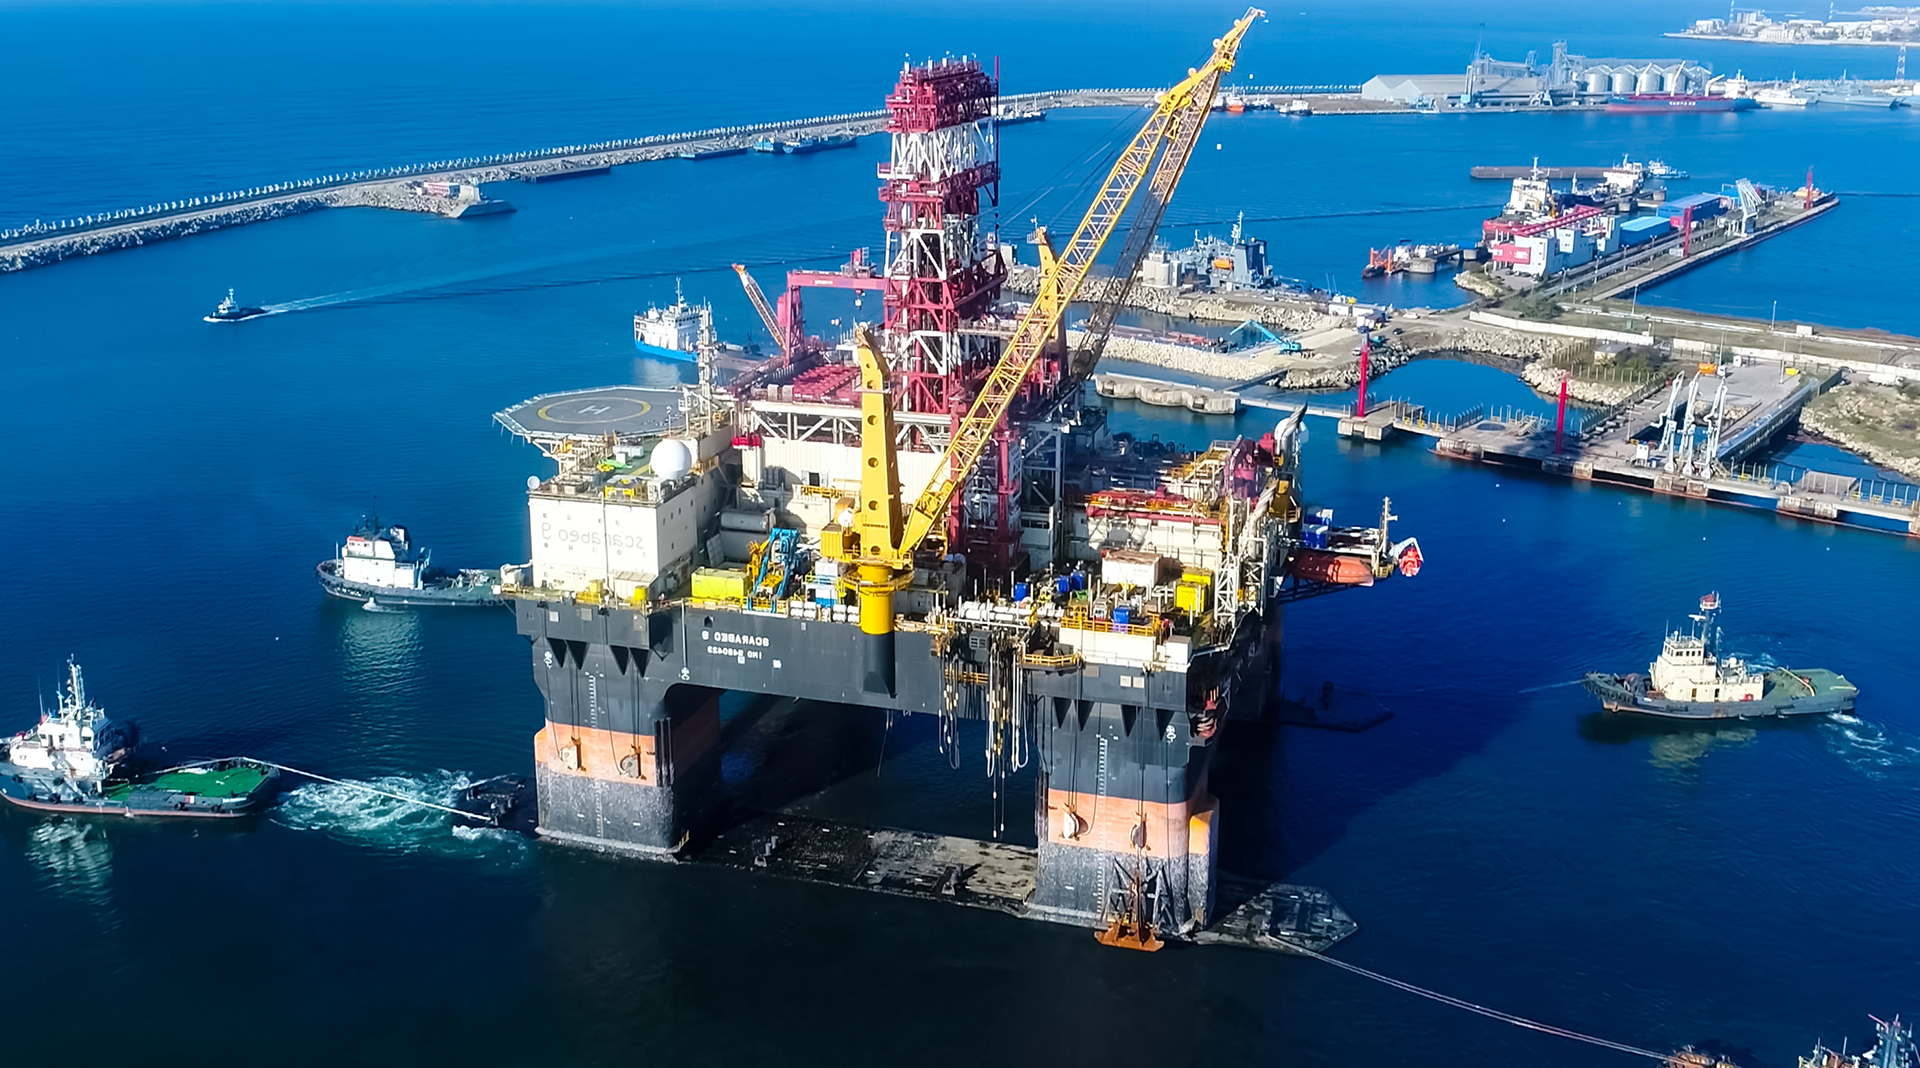
해양 시추 및 선박 자물쇠 리프팅 장비
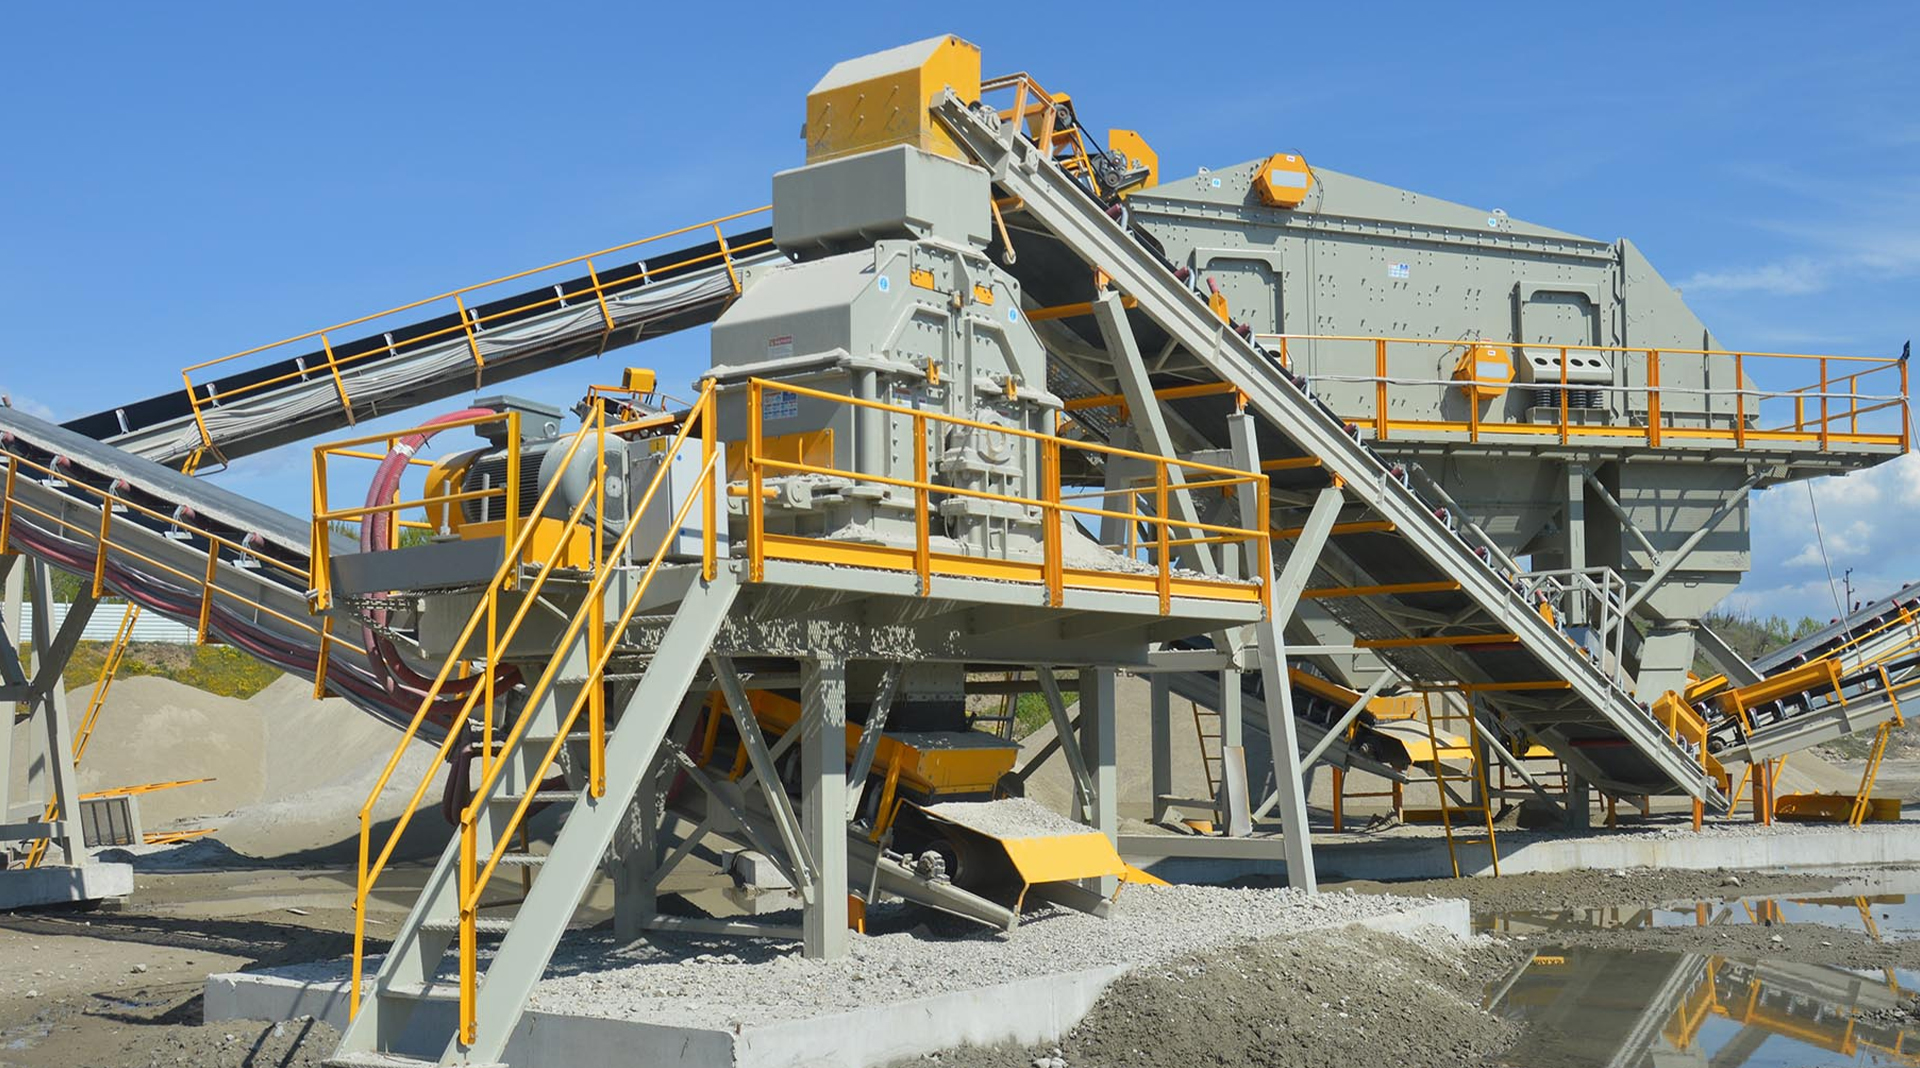
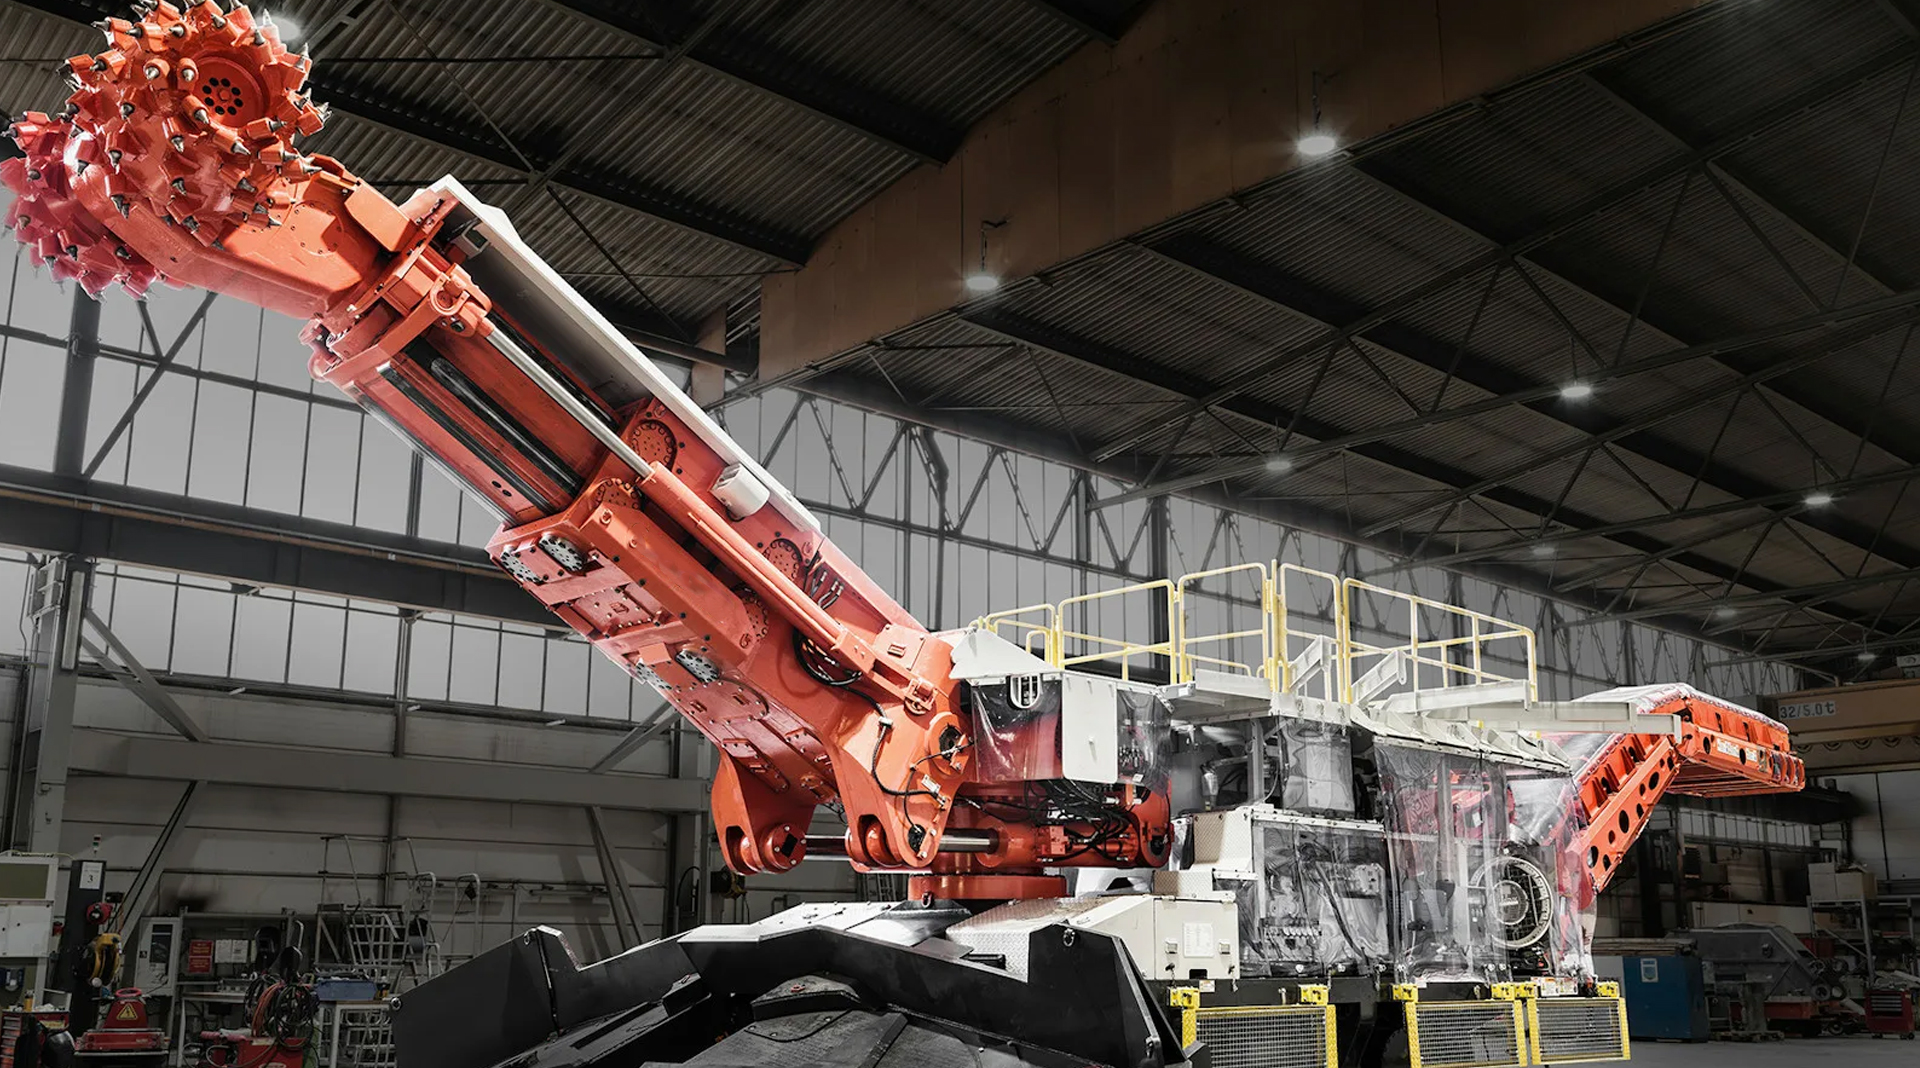
광산 장비
건설기계
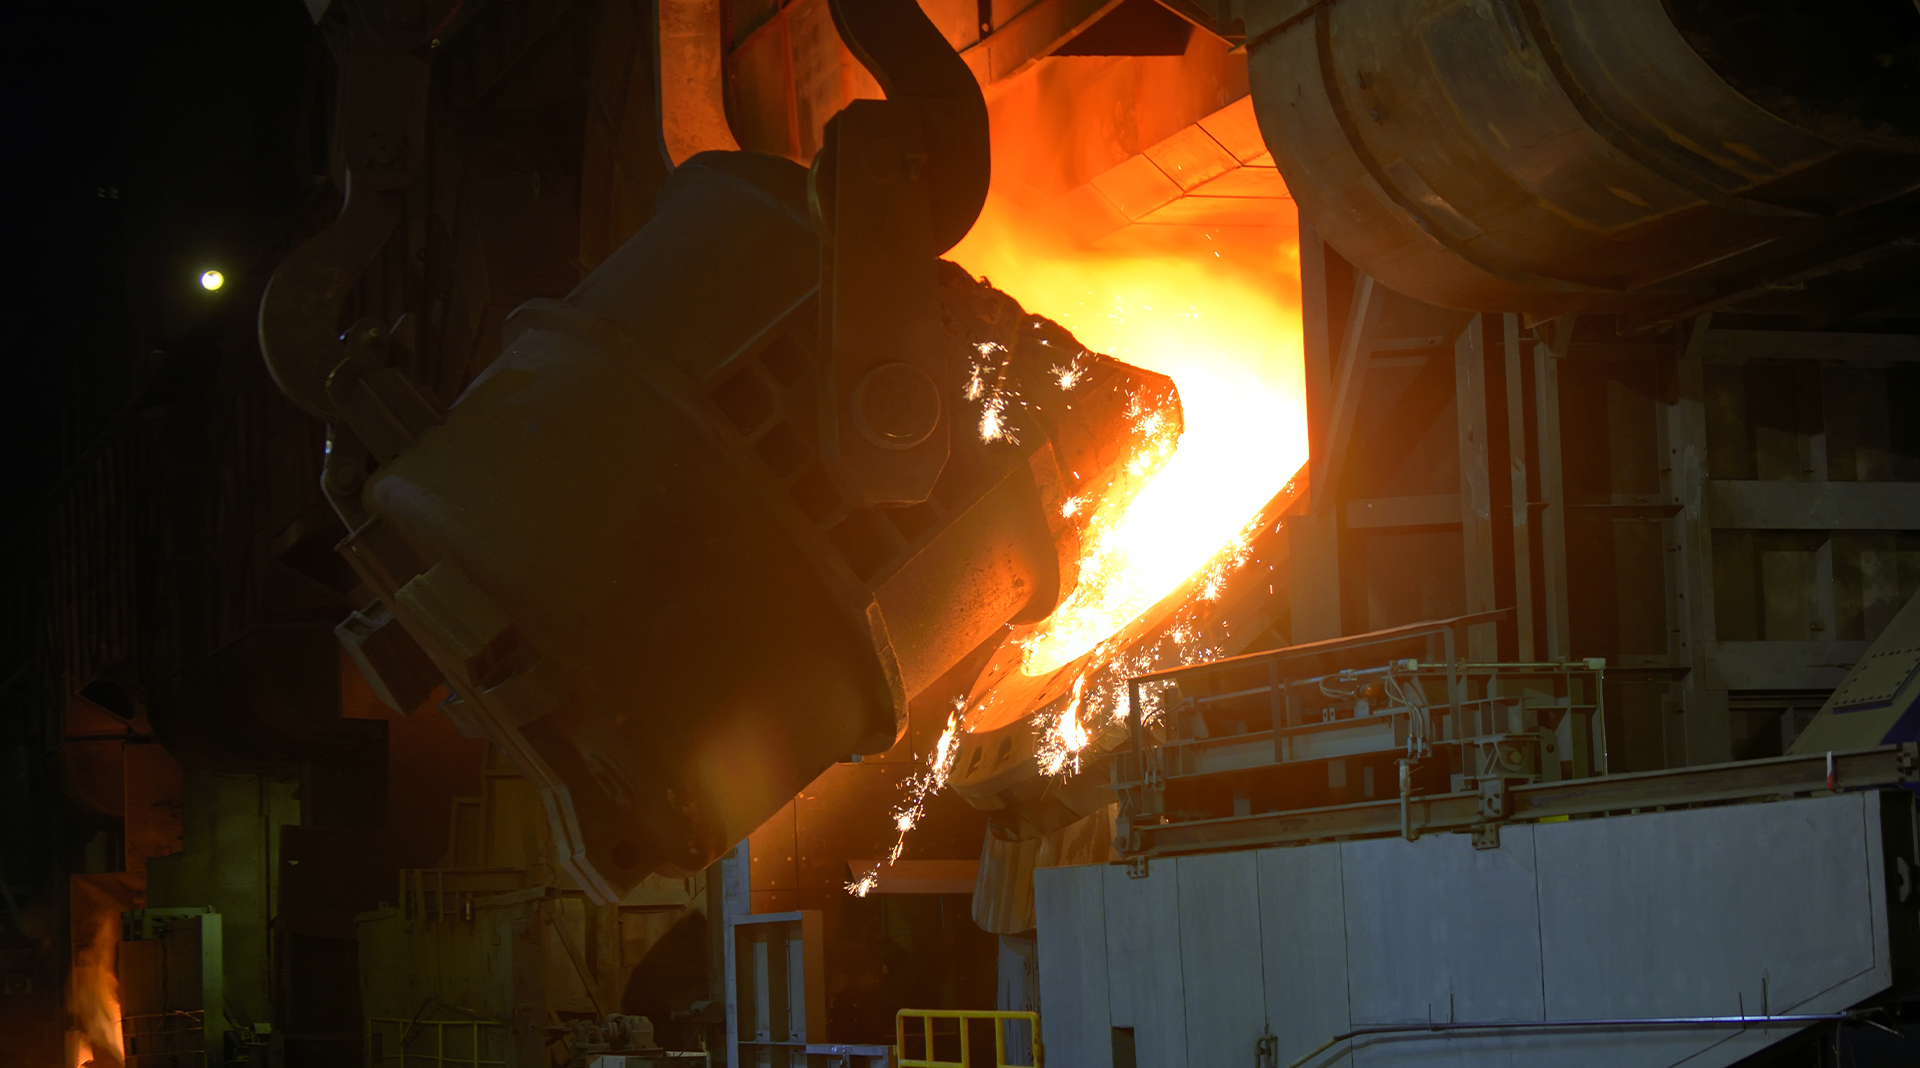
석유 및 가스, 야금 장비
선박 추진 및 밀봉 장치
해양 시추 및 선박 자물쇠 리프팅 장비
광산 장비
건설기계
석유 및 가스, 야금 장비
올바른 것을 선택하려면 구리 부시 , 측정 가능한 세 가지 요소의 우선순위를 지정해야 합니다. 최대 표면 하중(N/mm²), 슬라이딩 속도(m/s) 및 작동 온도 . 산업용 애플리케이션의 90%에 대해 C93200 (SAE 660) 브론즈 부시 강도와 삽입 가능성의 최상의 균형을 제공합니다. 귀하의 응용 분야가 비윤활 또는 수윤활인 경우 다음을 선택하십시오. C95400 알루미늄 청동 경도가 있는 170-240HB . PV 값(압력 × 속도)이 재료의 한계를 초과하지 않는지 항상 확인하십시오. 표준 인청동의 경우 이는 일반적으로 1.75N/mm² × m/s .
중장비 및 자동차 부문의 유지보수 엔지니어가 사용하는 실용적인 4단계 프로세스를 따르십시오.
다음을 사용하여 부시의 특정 하중을 결정합니다. 하중(N) / (축 직경(mm) × 부시 길이(mm)) . 예를 들어, 12,000N 힘, 40mm 샤프트, 50mm 부시 길이를 갖춘 유압 실린더 핀은 다음을 제공합니다. 6N/mm² . 표준 C93200은 최대 처리 35N/mm² 정적 및 20N/mm² 동적.
회전 동작의 경우: V = (π × 샤프트 직경(m) × RPM) / 60 . 300RPM에서 50mm 샤프트는 다음을 제공합니다. 0.78m/초 . 구리 부시는 아래에서 가장 잘 작동합니다. 2.5m/초 지속적인 작동을 위해. 그 이상에는 흑연으로 막힌 청동이나 강제 윤활을 사용하십시오.
압력(N/mm²)에 속도(m/s)를 곱합니다. 위의 예에서는 다음과 같습니다. 6 × 0.78 = 4.68 . 이는 무윤활 청동의 안전 한계를 초과합니다( 1.75 ) 그러나 오일 윤활 조건에서는 허용됩니다( 최대 6.0 ). 항상 제조업체의 PV 곡선을 참조하십시오.
다양한 합금은 다양한 용도로 사용됩니다. 잘못된 합금을 사용하는 것은 조기 부싱 고장의 첫 번째 원인(사례의 31%) 2022년 베어링 고장 분석에 따르면.
| 합금(UNS) | 경도(HB) | 최대 하중(N/mm²) | 최고의 응용 프로그램 |
|---|---|---|---|
| C93200 (SAE 660) | 65-80 | 35 | 일반용, 오일윤활 |
| C95400(알루미늄청동) | 170-240 | 80 | 고하중, 물 또는 무윤활 |
| C86300(망간청동) | 225-285 | 100 | 매우 무겁고 느리게 이동함(건축) |
| C54400 (인청동) | 70-90 | 28 | 정밀기기, 내식성 |
이러한 답변은 500개가 넘는 산업 유지 관리 보고서의 현장 데이터를 기반으로 합니다.
적절하게 윤활된 기계에서는 청동 부시가 지속됩니다. 15,000~40,000 작동 시간 . 예를 들어, 1,450RPM으로 작동하는 원심 펌프에서 다음이 예상됩니다. 25,000시간 간격이 0.5mm를 초과하기 전에.
상위 3가지 원인(담당자: 초기 실패의 78% )은 다음과 같습니다:
예, 하지만 특정 합금에만 해당됩니다. 표준 C93200에는 윤활이 필요합니다. 공회전의 경우 다음을 사용하십시오. C95400 알루미늄 청동 또는 소결 청동 흑연 플러그(흑연 부피 15-20%) . 이들에 대한 최대 건조 PV는 다음과 같습니다. 1.0N/mm² × m/s – 초과하지 마십시오.
잘못된 압입은 다음의 원인이 됩니다. 구리 부시 고장의 22% . 다음 ISO 지침을 사용하십시오.
항상 부시 ID를 측정하세요. 이후 하우징에 밀어 넣으면 대략적으로 수축됩니다. 간섭량의 70-80% .
중공업에서 사용되는 비용 절감 규칙: 직경 틈새가 초과되면 교체하십시오. 샤프트 직경의 1.5% 아니면 만약에 균열 또는 점수 깊이 >0.3mm 존재합니다. 100mm 샤프트의 경우 간격이 1.5mm를 초과하면 교체하십시오. 재조정(소형 샤프트 재보링)은 부시 비용이 드는 경우에만 경제적입니다. $500 이상 그리고 하우징은 손상되지 않았습니다.
최종 권장 사항은 다음과 같습니다. 중요한 장비를 위해 항상 예비 구리 부시를 보관하십시오. . 예상치 못한 다운타임으로 인한 평균 비용은 다음과 같습니다. 시간당 $2,300 제조에 있어 청동 덤불은 저렴한 보험입니다.
컨베이어 구동 모터가 3년 동안 조용하게 작동하다가 저속으로 윙윙거리기 시작하고 고속으로 윙윙거리기 시작합니다. 유지 관리 직원이 엔드 벨을 당기면 내부에는 구멍이 뚫려 있고 검은색 바니시 필름이 있는 커피 컵 크기의 청동 실린더가 있습니다. 그 실린더는 슬리브 베어링이며, 그 실패는 온 가족이 어떻게 행동하는지에 대한 거의 모든 것을 설명합니다...
View More채석장 유지 관리 팀이 60mm 보어 청동 플랜지 베어링을 컨베이어 헤드 풀리에 누르고 하우징 볼트를 조인 후 한 달 이내에 플랜지가 갈라진 것을 발견합니다. 브론즈가 약점은 아니었습니다. 플랜지 뒤의 하우징 면은 편평하지도 않고 보어에 대해 정사각형도 아니어서 샤프트의 축 방향 끌림으로 인해 전체 플랜지 면 대신 얇은 주조 모서리가 로드되었습니...
View More광산 공장의 5MW 볼밀을 상상해 보십시오. 샤프트는 직경이 300mm가 넘고 수백 RPM으로 회전하며 큰 반경 방향 하중을 전달합니다. 매달 계속 작동하는 구성 요소는 종종 간단한 청동 저널 베어링, 즉 세심하게 가공된 보어가 있는 원통형 슬리브입니다. 작동하면 거의 보이지 않습니다. 실패하면 전체 생산라인이 정지된다. 미리 필요한 ...
View More청동에는 단일 융점이 없었습니다. 실제로 대부분의 청동 합금은 대략 850°C(1,562°F)에서 1,050°C(1,922°F) 사이에서 녹고, 12% 주석이 포함된 일반적인 주석 청동은 900°C(1,652°F) 근처에서 녹습니다. 이러한 광범위한 범위 때문에 도면의 "청동"만으로는 주조소나 설계 검토에 충분하지 않습니다. 정확한 구성은 부품의...
View More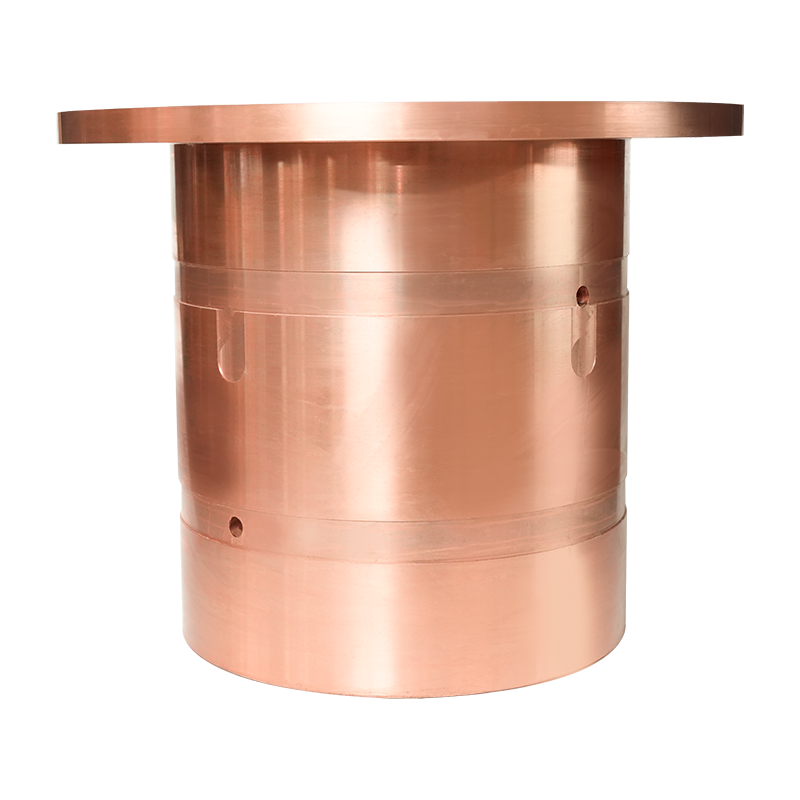
광산 장비용 주석 청동 부싱은 고순도 구리를 모재로 사용하고 주석 및 기타 고품질 합금 원소를 적당량 첨가하여 정제합니다. 내마모성, 내식성 및 자기 윤활성...
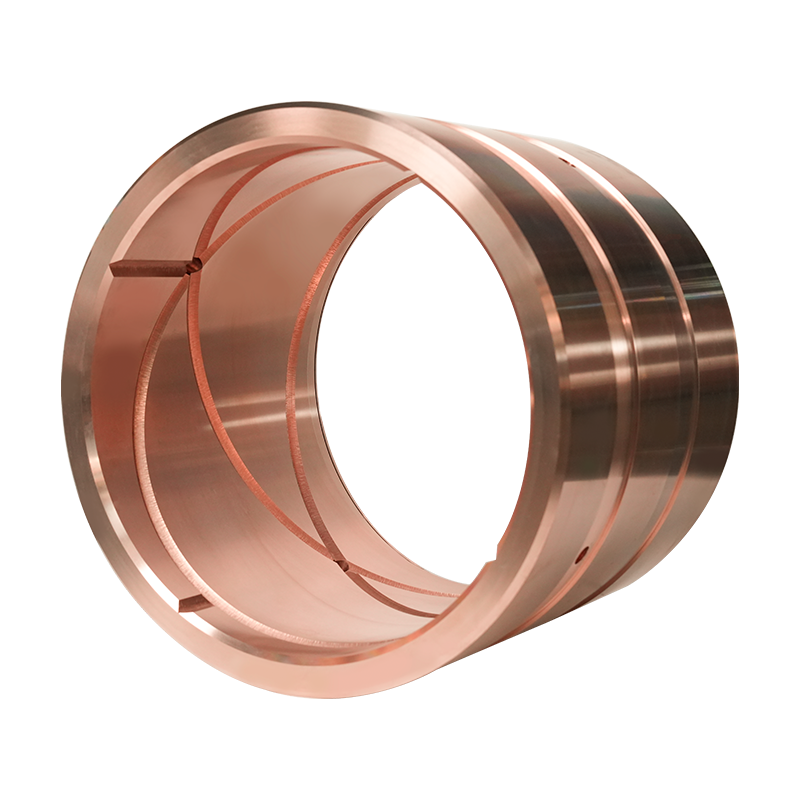
엔지니어링 기계용 주석 청동 부싱은 주석, 아연 및 납과 같은 합금 원소로 정밀 주조된 고품질 고순도 구리 기판으로 만들어졌습니다. 내마모성, 내식성, 자기...
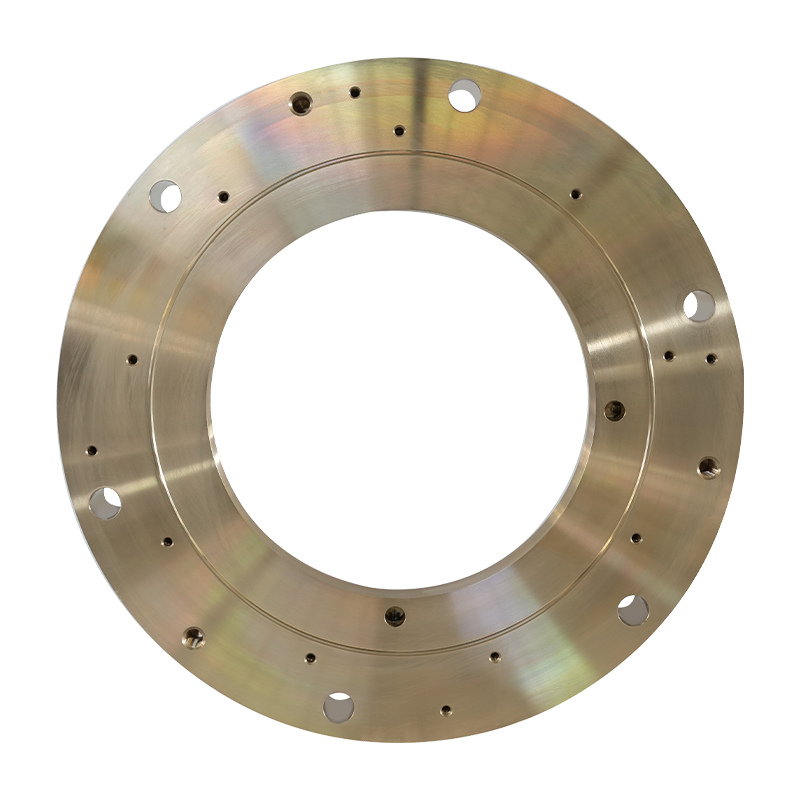
해양 구리 합금 씰링 링 해양 씰링 링은 선미 샤프트(프로펠러 샤프트)와 선미 튜브 사이의 윤활 환경을 보호하도록 설계된 선박 추진 시스템의 핵심 씰링 구성...
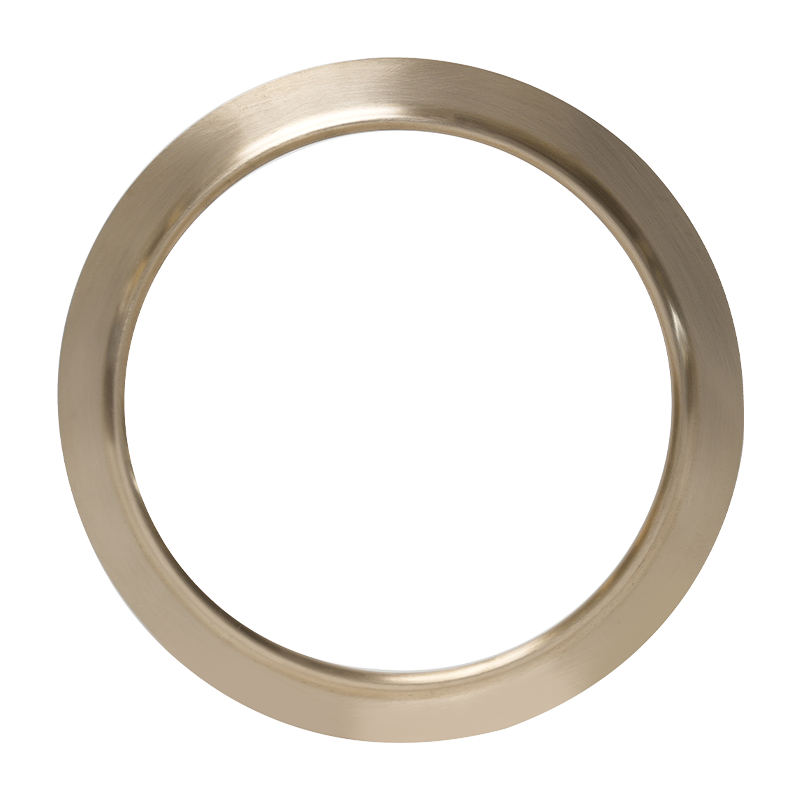
추진 장치 씰 해양 구리 합금 씰링 링은 고품질 구리 합금 재료로 만들어졌으며 선박 추진 장치 및 열악한 작업 조건을 위해 특별히 설계되었습니다. 내마모성,...
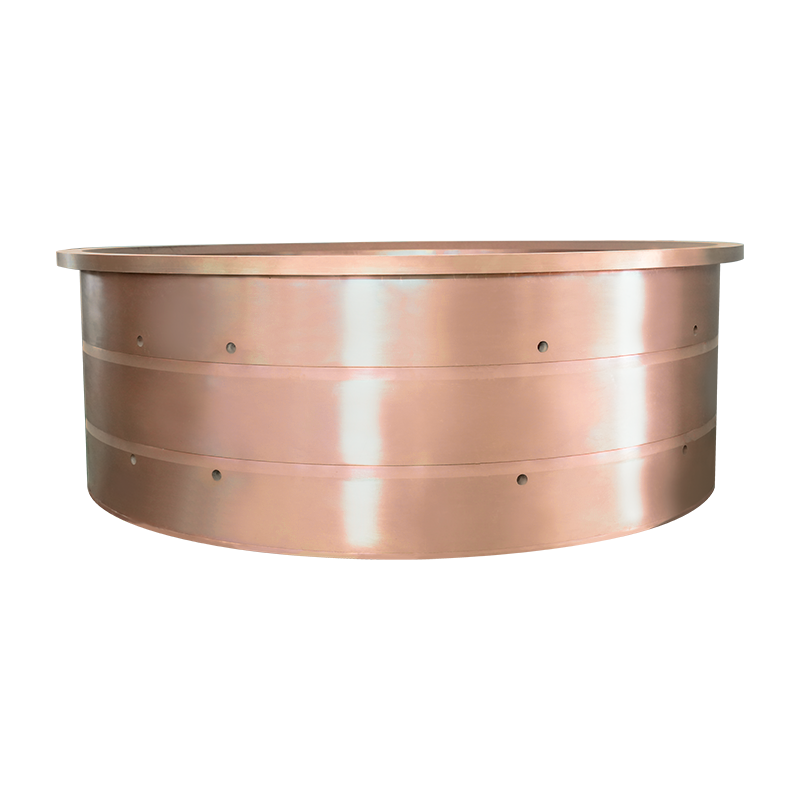
앵커 윈치 베어링 및 주석 청동 부싱은 고하중, 고속 및 높은 마모 조건을 위해 설계되었습니다. 주석, 인 및 기타 강화 원소의 고순도 구리 기반 융합을 사...
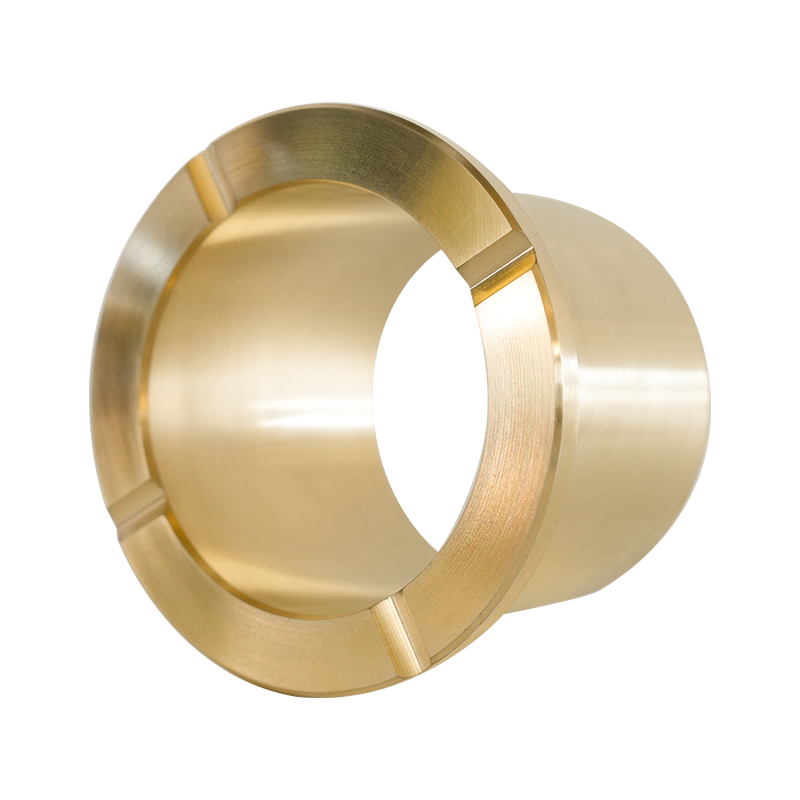
광산 장비 황동 부싱은 광산 장비의 고부하 및 높은 마모 조건을 위해 특별히 설계되었습니다. 고강도, 내마모성, 내압성을 갖춘 고품질 황동 소재로 제작되었습...
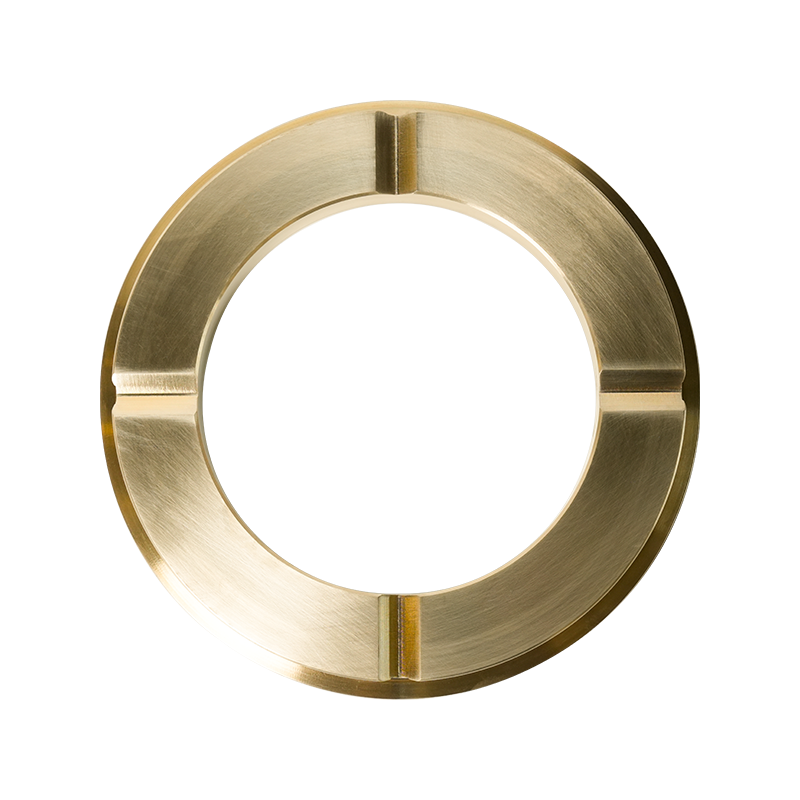
엔지니어링 기계 황동 부싱은 엔지니어링 기계의 고부하 및 마모가 심한 작업 조건을 위해 특별히 설계되었습니다. 고강도, 내마모성 및 내압성을 갖춘 고품질 황...
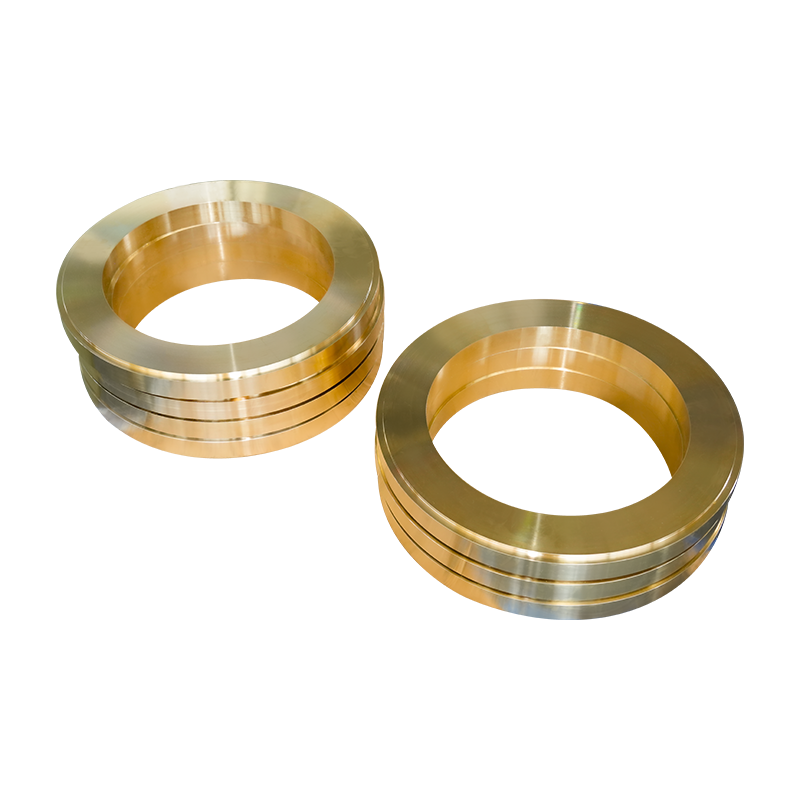
선미 샤프트 씰링 장치 황동 부싱은 선박의 선미 샤프트 씰링 시스템용으로 설계된 고성능 황동 내마모성 구리 부싱입니다. 해군 황동(CuZn39Sn1) 또는 ...
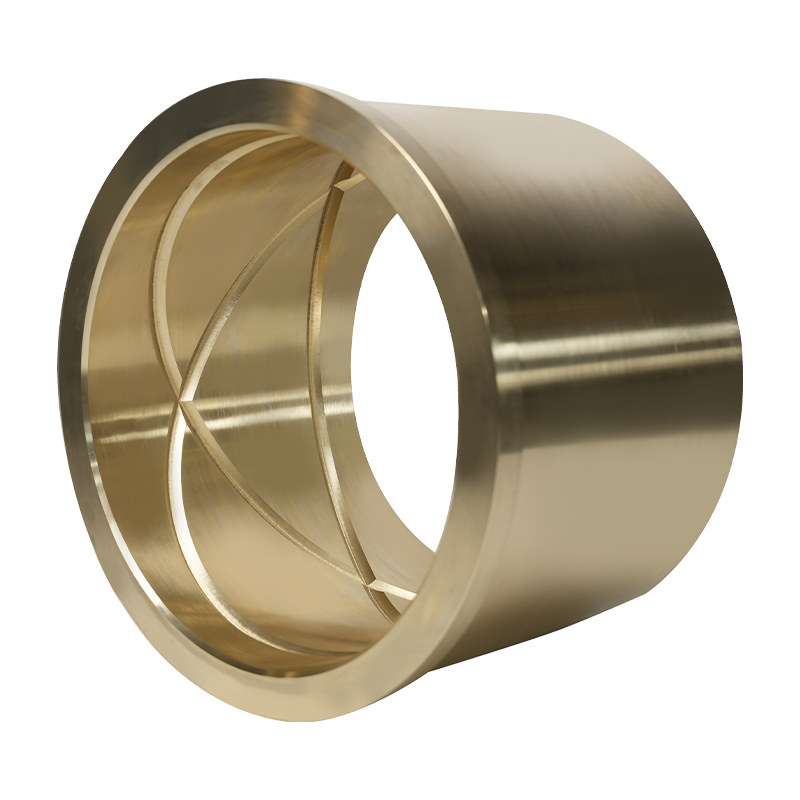
방향타 전송 시스템용 알루미늄 청동 부싱은 방향타 전송 시스템에 맞게 맞춤 제작되었습니다. 고품질의 구리를 기반으로 알루미늄, 철 및 기타 합금 원소를 첨가...
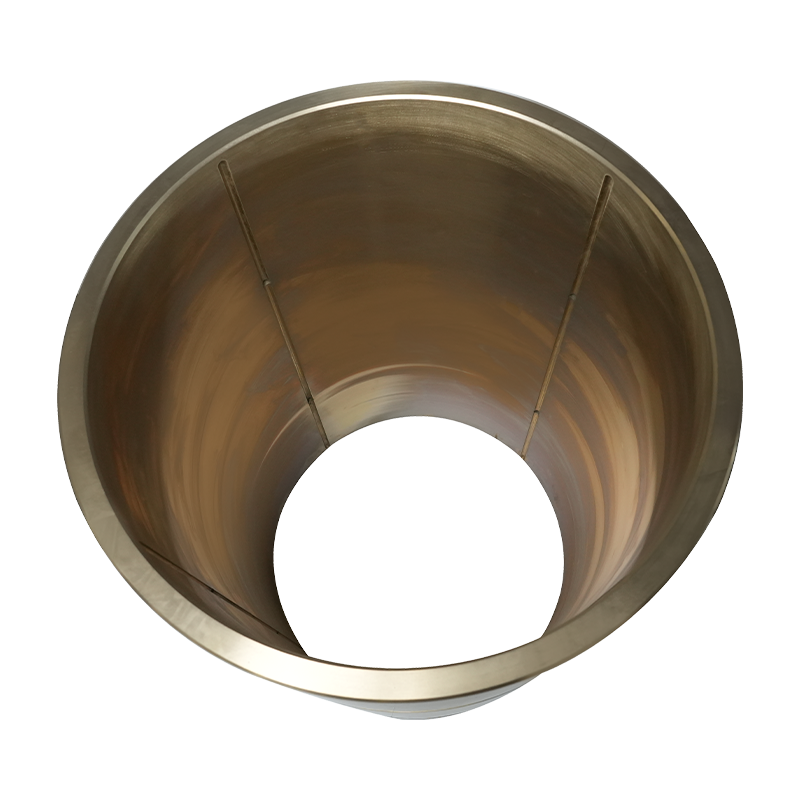
선박 유압 실린더 및 방향타 각도 피드백용 알루미늄 청동 부싱 제품은 선박 유압 실린더 및 방향타 각도 피드백 시스템용으로 설계되었습니다. 내마모성, 내식성...
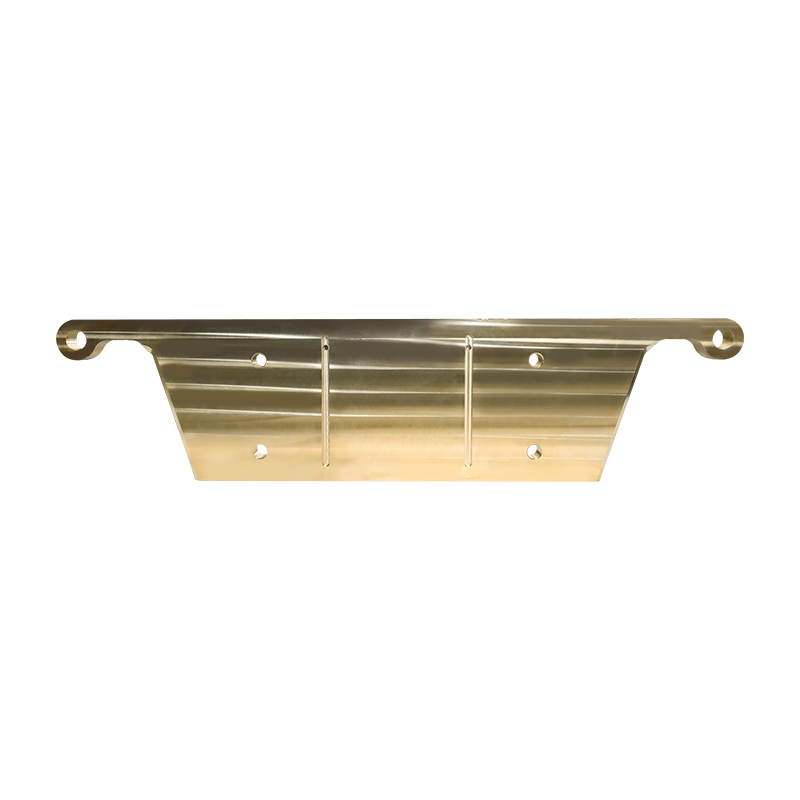
광산 장비 황동 플레이트는 내마모성, 압축 강도 및 내식성을 갖춘 고품질 고강도 황동 소재로 만들어졌으며 광산 장비의 고부하 및 고마모 조건을 위해 특별히 ...
구리 합금 웜 기어: 풍력 발전용 구리 합금 웜 기어는 풍력 터빈의 요 시스템 및 피치 시스템을 위해 특별히 설계되었습니다. 풍력 터빈의 정확한 방향, 효율...
